大多数机构在制作证件时犯的第一个错误,是过度依赖设计软件而忽略印刷端的物理限制。一份证件制作指南是否真正有效,不在于它列出了多少种字体选择,而在于它有没有告诉你出血位到底留3毫米还是5毫米——这一步错了,后面全白搭。
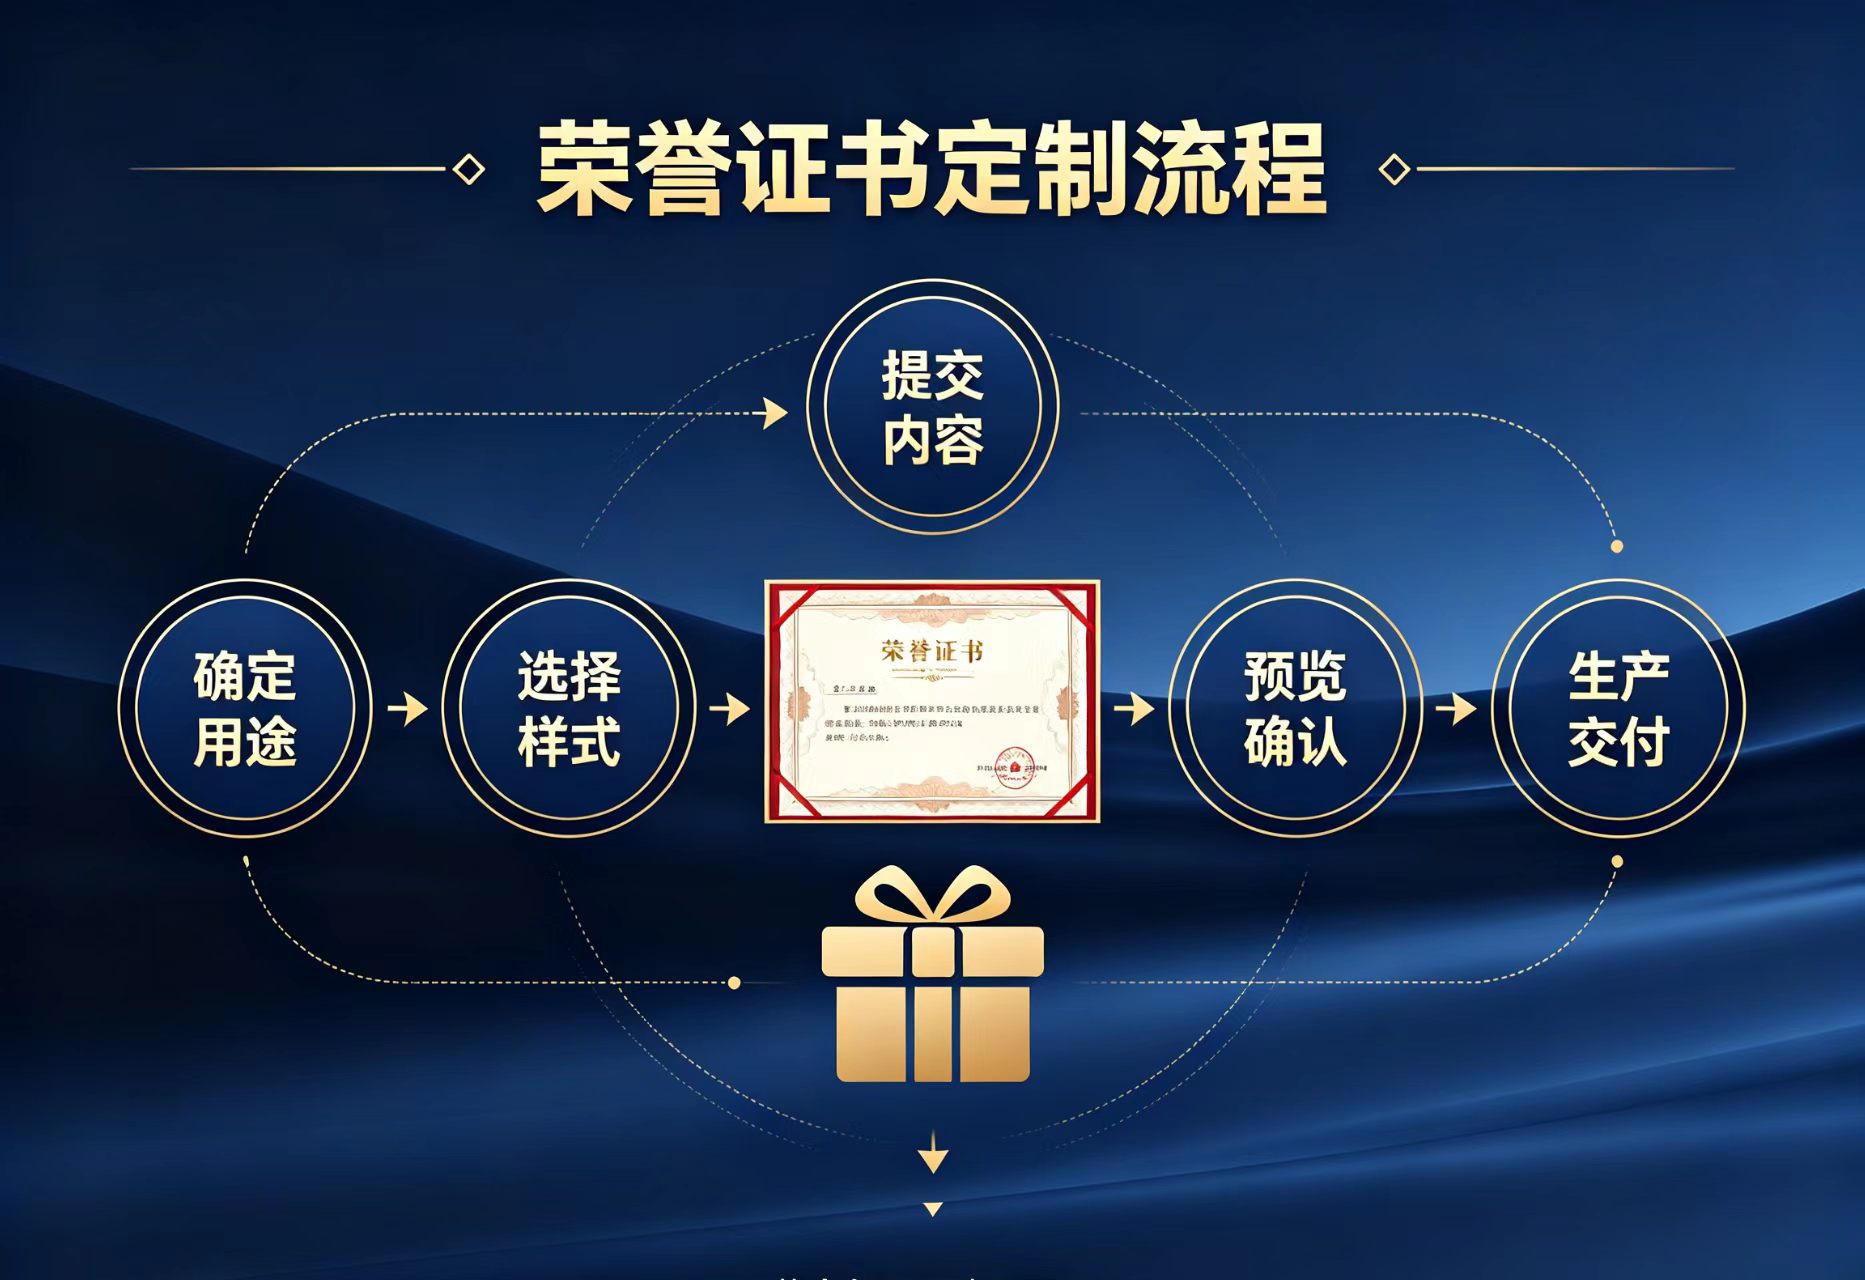
从业十二年,经手过从员工工牌到国家级会议证件的制作流程,以下步骤按实际作业顺序排列,不绕弯子。
步骤1:先定工艺,再谈设计
坦白讲,80%的返工单都是因为设计师在Illustrator里画得挺开心,拿到印刷厂才发现烫金区域和UV浮雕区域叠在一起,机器根本没法一次成型。制证工艺分四类:平印、丝印、热转印、激光雕刻。PVC卡用平印最快,但金属证件必须上激光雕刻。先找制作方确认设备参数,再打开设计文件。这一步没有商量余地。
步骤2:材料选择决定证件寿命
PVC、PET、ABS、纸质复合……材料不是越贵越好。工地使用的临时出入证件如果用PVC,三个月就脆裂,反而层压纸卡更耐折。需要频繁过闸机读卡的证件,芯片层必须夹在0.8mm以上的PVC中间层,低于这个厚度信号衰减会超过30%。
说个具体案例:2024年某大型展会的参展商证全部采用0.76mm单层PVC,结果开展第二天出现大面积芯片读取失败,最后紧急加印了0.9mm的复合卡才解决。多出来的成本是单价的2.3倍。
步骤3:信息层级比美观重要
证件上的姓名、编号、有效期这三项信息,字号不得小于10pt。别用什么极简风把编号缩到6pt——现场核验人员凑近看三秒才能读出来的证件,本质上就是废品。照片区域至少占版面的18%,这是人眼在1.5米距离内能快速比对面部特征的最低比例。
防伪标识放在证件的右下角,因为绝大多数人右手持证,这个位置最容易被拇指遮挡,也最容易被核验人员自然翻转到眼前。
步骤4:出血与安全线的具体数值
出血位留3毫米是行业底线,但如果你要做满版底色,建议留到5毫米。裁切机的误差在±1.5毫米,3毫米只是刚刚好,没有任何容错空间。安全线——也就是文字和图案不能超出的边界——距离成品边缘至少4毫米。小于这个数值,切出来就是歪的,视觉上极其廉价。
简单来讲:设计稿尺寸永远比成品尺寸大6毫米(每边3毫米),重要内容再往里缩4毫米。这两组数字背下来,能少打一半的样。
步骤5:打样环节不能省
数码打样和上机打样是两回事。数码样看颜色和布局,上机样看材质和工艺叠加效果。尤其是烫金+UV这种组合工艺,数码样完全模拟不了。一批证件500张以内,打样成本大约在200到400元之间,这笔钱省了,后面整批报废的概率直接翻倍。
我见过最离谱的一次,某银行信用卡部门做了3000张员工证,没打上机样,结果UV光油和覆膜起化学反应,表面全是细小的气泡。全部报废。损失金额是打样费用的40倍。
步骤6:批量制作中的抽检频率
批量生产时,每500张必须抽检一次,每次抽检不少于20张。重点看三样东西:芯片读取成功率(要求100%)、色差(ΔE值小于2.0)、边缘裁切毛刺。如果连续两次抽检发现同一类问题,立即停机调整,不要抱有“下一批可能就好了”的幻想。
还有一个容易被忽视的细节:编号的连续性。机器跳号的情况比想象中频繁,尤其是热转印设备在长时间运行后。抽检时务必核对编号序列。
步骤7:交付验收的清单化操作
验收不是随便翻两下。对照合同清单,逐项核对:数量(含备用张数,通常为总量的2%)、材料厚度(用千分尺测量,误差±0.05mm以内)、工艺完整性(每张都过一遍目检台)、包装方式(是否每张独立套袋,防止运输摩擦)。
说白了吧,证件制作这个行当,没有什么高深的理论,全是这些琐碎的、具体的、一个坑踩一次就记住的细节。能把上面七个步骤执行到位,出来的东西不会差到哪去。
这份证件制作指南的最终价值,不在于你读的时候点头称是,而在于你下次下单时,能对着制作方说出“出血5毫米,安全线4毫米,抽检每500张20张”这三句话。能说出来,对方就知道你不是外行,后面所有沟通都会顺畅得多。